
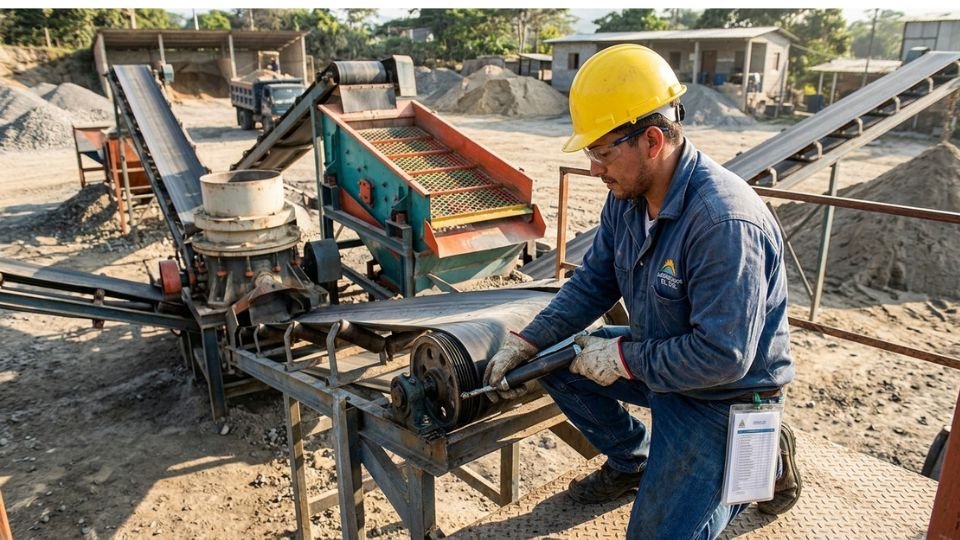
TPM básico: cómo convertir los operarios en la primera línea de mantenimiento
El operario llevaba tres días notando un ruido distinto en el mezclador de la planta de asfalto. No dijo nada — no porque no le importara, sino porque no sabía si eso era normal – y además estaban en una entrega de producto apretada y urgente.
El viernes, el ruido se incrementó y hubo necesidad de detener la producción.
Cuando el técnico de mantenimiento llegó a revisarlo, la primera pregunta fue la de siempre: «¿Y esto desde cuándo estaba sonando así?»
Esa escena es muy común en cualquier Pyme industrial y conecta directamente con dos de las causas de fracaso que ya vimos en un artículo anterior: personal no capacitado y desconexión entre operario y mantenimiento.
La buena noticia es que ambas se atacan con la misma herramienta, y esa herramienta no cuesta nada.
Se llama mantenimiento autónomo — el primer pilar del TPM (Mantenimiento Productivo Total) — y parte de una idea simple: el operario que usa la máquina todos los días es, literalmente, quien más tiempo pasa junto a ella.
Más que cualquier técnico. Convertirlo en la primera línea de inspección no requiere pedirle que repare nada — solo que note y avise.
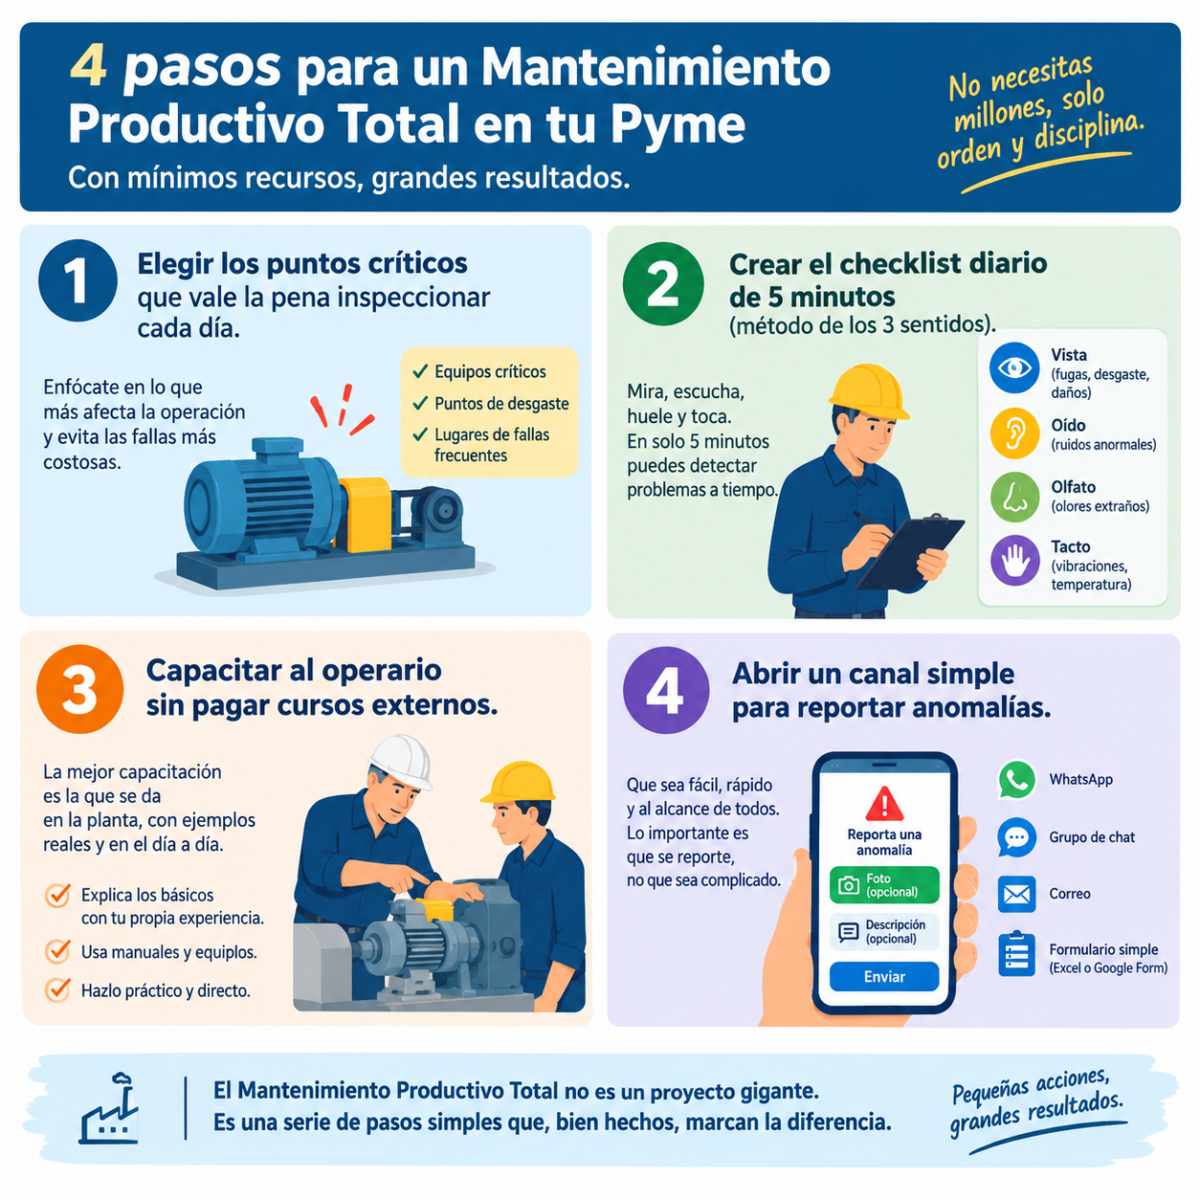
En resumen: la ruta de 4 pasos
Por qué esto ataca la causa de fracaso más común
La mayoría de las fallas de equipo no aparecen de la nada. Dan señales antes: un cambio en el sonido, una vibración distinta, una temperatura que no era la de siempre, una fuga que empezó pequeña.
El problema casi nunca es que la señal no existiera, es que nadie capacitado para notarla estaba mirando en el momento correcto, o que quien la notó no tenía dónde reportarla.
El operario es quien más tiempo pasa junto a la máquina. Por eso, casi siempre es la primera persona en notar cuando algo no funciona como debería.
Aquí es donde se conecta con el mantenimiento preventivo que ya tiene programado: un plan preventivo revisa la máquina cada cierto número de horas días o semanas.
El mantenimiento autónomo la revisa todos los días, en los cinco minutos antes de encenderla y durante toda la operación.
Eso cierra la ventana de tiempo en la que una señal pequeña se convierte en una avería grande.
Antes de empezar: la herramienta que su operario va a usar cada día
Antes de entrar en el detalle, pruebe usted mismo el checklist diario de 5 minutos que su equipo usaría cada mañana. Marque cada punto como normal o repórtelo, y al final obtendrá un reporte de anomalías listo para copiar y entregar a mantenimiento — exactamente el formato que se explica en el Paso 4.
La ruta de 4 pasos para implementar TPM sin presupuesto
Cada paso se apoya en el anterior: un checklist sin puntos bien elegidos revisa lo que no importa, y un reporte sin canal claro se queda en la cabeza del operario. Esto es lo mínimo necesario para arrancar esta semana.
Paso 1: Elegir los puntos críticos a inspeccionar
No todos los puntos de una máquina necesitan revisión diaria — y si el checklist intenta cubrirlos todos, nadie lo va a completar en 5 minutos. Elija entre 6 y 10 puntos, priorizando los que más se repiten en su historial de fallas.
Para elegirlos, revise dos fuentes que probablemente ya tiene:
- El historial de fallas de los últimos 6-12 meses (si organizó su información con la guía de control en Excel, este paso es rápido).
- Una pregunta directa al operario: «¿Qué es lo primero que usted nota cuando algo empieza a andar mal en esta máquina?» — casi siempre sabe la respuesta, solo que nadie se la había preguntado.
Los puntos más comunes en equipos industriales suelen agruparse en cuatro categorías: fugas, niveles de fluidos, estado de filtros y correas, y conexiones eléctricas. Empiece por ahí y ajuste según su equipo.
Paso 2: Crear el checklist diario de 5 minutos
El checklist funciona si es rápido de llenar. La forma más simple de estructurarlo es el método de los 3 sentidos: ver, escuchar y sentir.
| SENTIDO | QUE REVISAR | EJEMPLO |
|---|---|---|
| Ver | Fugas, niveles, limpieza, cables | Hay manchas de aceite nuevas en el piso? |
| Escuchar | Ruidos que no son los de siempre | Hay un chillido o golpeteo distinto? |
| Sentir | Vibración y temperatura (con precaución) | ¿La carcasa vibra más de lo normal? |
Cada punto se marca con dos opciones, nada más: Normal o Reportar. Nada de escalas de 1 a 5, nada de comentarios largos — entre más simple, más probable que se use todos los días. Ocho puntos, dos opciones cada uno, cinco minutos. Ese es el estándar a proteger.
Paso 3: Capacitar sin pagar cursos externos
«Sin presupuesto» no significa «sin capacitación» — significa que la capacitación la hace alguien de su propio equipo, no un instructor externo. El objetivo no es que el operario diagnostique fallas técnicas; es que reconozca patrones: esto suena así normalmente, esto se ve así cuando está bien.
Tres formas de lograrlo sin gastar:
- Recorrido guiado de una sola vez. El técnico más experimentado camina junto al operario alrededor de la máquina, señalando cómo se ve, suena y se siente cuando todo está en orden. Treinta minutos, una sola vez por operario.
- Video corto en el celular. Grabe 60 segundos del sonido normal de cada máquina crítica. Cuando alguien dude si un ruido es normal, lo compara con el video — sin necesidad de que el técnico esté presente.
- Sombra durante una reparación real. La próxima vez que mantenimiento intervenga esa máquina, invite al operario a observar 10 minutos. Ver el problema real conecta lo que se enseña en el checklist con lo que pasa dentro de la máquina.
El checklist mismo es, además, el mejor guion de capacitación: recorrerlo físicamente una vez con cada operario, punto por punto, enseña más que cualquier manual.
Paso 4: Abrir un canal simple de reporte de anomalías
Un checklist que detecta un problema y no tiene a dónde ir no sirve de nada. El canal de reporte no necesita ser un sistema — necesita ser rápido y sin fricción.
Opciones de costo cero, de más simple a más estructurada:
- El checklist en papel mismo, con la casilla «Reportar» marcada, entregado al supervisor al cambio de turno.
- Un grupo de WhatsApp del turno, donde una foto y una frase bastan: «Fuga nueva en compresor 1, nivel bajo.»
- Una plantilla simple en Excel o Sheets — la misma lógica del kardex que ya usa para repuestos — con columnas: Fecha | Equipo | Punto | Qué se notó | Reportado a | Estado.
Lo que de verdad sostiene el canal no es el formato — es que nunca se castigue a quien reporta. Si reportar una anomalía se convierte en una llamada de atención o en una acusación, los operarios dejan de reportar en menos de un mes, sin importar cuán bueno sea el formato que usted diseñó.
Un ejemplo con números reales
Tomemos una planta con un historial de 6 meses e identifique cuántas de sus fallas no planificadas mostraban señales que alguien sí notó, pero no se reportaron a tiempo.
| ITEM | ANTES DE TPM | DESPUES DE TPM |
|---|---|---|
| Fallas no planificadas con señal previa | 4 en 6 meses | 1 en 6 meses |
| Tiempo perdido promedio por falla | 3.5 horas | 3.5 horas |
| Horas totales de máquina parada | 14 horas | 3.5 horas |
| Costo a ($450.000 COP/hora) | $6.300.000 COP | $1.575.,000 COP |
La diferencia — $4,725,,000 COP en 6 meses — no salió de comprar sensores ni software. Salió de que alguien que ya estaba mirando la máquina todos los días tuviera un checklist y un lugar dónde avisar.
Ajuste estos números con su propio historial de fallas. El ejercicio de revisar cuántas de sus averías mostraban señales previas suele ser, por sí solo, un argumento suficiente para arrancar.
Errores comunes al implementar TPM sin presupuesto
- Checklist demasiado largo. Si toma más de 5 minutos, se empieza a llenar «por cumplir» en vez de revisar de verdad.
- Culpar al operario que reporta. Es el error que más rápido mata el sistema — una sola mala reacción y el canal de reporte se cierra solo.
- No dar seguimiento a lo reportado. Si nada de lo que se reporta se resuelve, los operarios aprenden que reportar no sirve.
- Confundir «sin presupuesto» con «sin capacitación». El recorrido guiado y el video de 60 segundos siguen siendo capacitación, solo que no cuestan nada.
- Usar el mismo checklist genérico para toda la planta. Cada máquina falla distinto; el checklist debe reflejar el historial real de esa máquina, no una lista copiada de internet.
Por dónde empezar hoy
- Elija una sola máquina crítica como piloto (Paso 1).
- Defina 6-10 puntos de inspección basados en su historial de fallas.
- Arme el checklist con el método de los 3 sentidos (Paso 2).
- Haga el recorrido guiado de 30 minutos con el operario de esa máquina (Paso 3).
- Defina, por escrito, a quién y cómo se reporta una anomalía (Paso 4).
Pruebe el checklist interactivo al inicio de este artículo con esa primera máquina piloto antes de imprimir la versión en papel — le va a mostrar de inmediato si los 8 puntos que eligió son los correctos.
Conclusión
El mantenimiento autónomo no reemplaza a su equipo de mantenimiento — lo hace más efectivo, porque llega a las máquinas con información temprana en vez de con sorpresas. No requiere sensores, ni software, ni cursos certificados. Requiere que la persona que ya está frente a la máquina todos los días tenga un checklist claro, treinta minutos de capacitación y un lugar dónde avisar.
La próxima vez que una máquina falle y alguien pregunte «¿y esto desde cuándo sonaba así?», la respuesta debería estar en un reporte — no en la memoria de alguien que no supo que valía la pena avisar.